

Как гарантировать, что трубка жидкостного охлаждения 316 выдержит испытание на утечку гелия с первой попытки
Как убедиться, что трубка жидкостного охлаждения 316 выдерживает испытание на утечку гелия с первой попытки
Трубка жидкостного охлаждения марки 316 удерживает гелий при давлении 10⁻⁹ мбар·л/с только в том случае, если перед включением манометра соблюдены три условия: на внутренней поверхности нет захваченных частиц, сварной шов закрыт квалифицированным способом, а не заплаткой, а трубка правильно высушена и продута. Большинство сбоев при первой попытке выявляются за несколько дней до этого в процессе управления процессом, а не на детекторе утечек.
Проверка герметичности гелием в магазине, где она проводится ежедневно, выглядит следующим образом. Гелий распыляется снаружи вакуумированной трубы; внутренний масс-спектрометр регистрирует любой пробившийся индикатор. При давлении 5×10⁻⁷ мбар·л/с игла остается плоской. При 1×10⁻⁶ мбар·л/с возникает утечка, которая через три месяца проявится в виде потери охлаждающей жидкости в работающей стойке CDU. Детектор никогда не создает утечек. Это раскрывает только одно.
Это основной тезис: первое испытание на утечку гелием — это результат производственного проектирования, а не результат тестирования. Ниже приведены четыре переменные, определяющие результат: поверхность, сварной шов, сушка и метод обнаружения, а затем процедура, которую следует применить к следующей партии.

Почему загрязнения и дефекты сварных швов приводят к неудачам с первой попытки
Первым подозреваемым в любом неудачном тесте с гелием является не дыра. Это медленное выделение газа, захваченного на поверхности.
Обычные промышленные трубы часто имеют шероховатую обработку Ra 1,6 мкм или выше. При такой шероховатости остатки полировального состава, смазочно-охлаждающая жидкость и переносимая по воздуху пыль оседают в микрощелях вдоль канала ствола. В вакууме труба выделяет эти остатки в течение нескольких часов, и спектрометр считывает этот возрастающий фон как утечку. Покупатели, гоняющиеся за результатом первого прохода, часто обнаруживают, что детектор утечек работал честно, а поверхность не была чистой.
При жидкостном охлаждении целевая поверхность перемещается вниз до Ra меньше или равного 0,4 мкм, что достигается путем последовательной полировки, травления и пассивации. Три процессуальных решения помогут вам в этом:
- Внутренняя шероховатость контролируется по отверстию, а не по наружному диаметру, поскольку СОЖ соприкасается только с каналом потока.
- Травление и пассивация следуют за полировкой, а не предшествуют ей, удаляя слой свободного железа, который остается после полировки.
- Каждая трубка закрывается крышками на обоих портах сразу после окончательной очистки, чтобы частицы не могли попасть повторно во время упаковки или транспортировки.
Окупаемость измерима. Более гладкий канал оставляет меньше мест, где скапливаются частицы, поэтому контур охлаждающей жидкости остается стабильным в течение месяцев непрерывной работы, а не смещается. Согласованность партии здесь имеет большее значение, чем качество образцов: один покупатель, с которым мы работаем, принял образцы, которые прошли проверку, затем обнаружил, что внешний диаметр, толщина стенок и размеры портов различаются в зависимости от производственных партий, и ему пришлось переделывать модули на месте. Образцы доказывают, что процесс существует. Только контроль партии доказывает, что это повторяется.
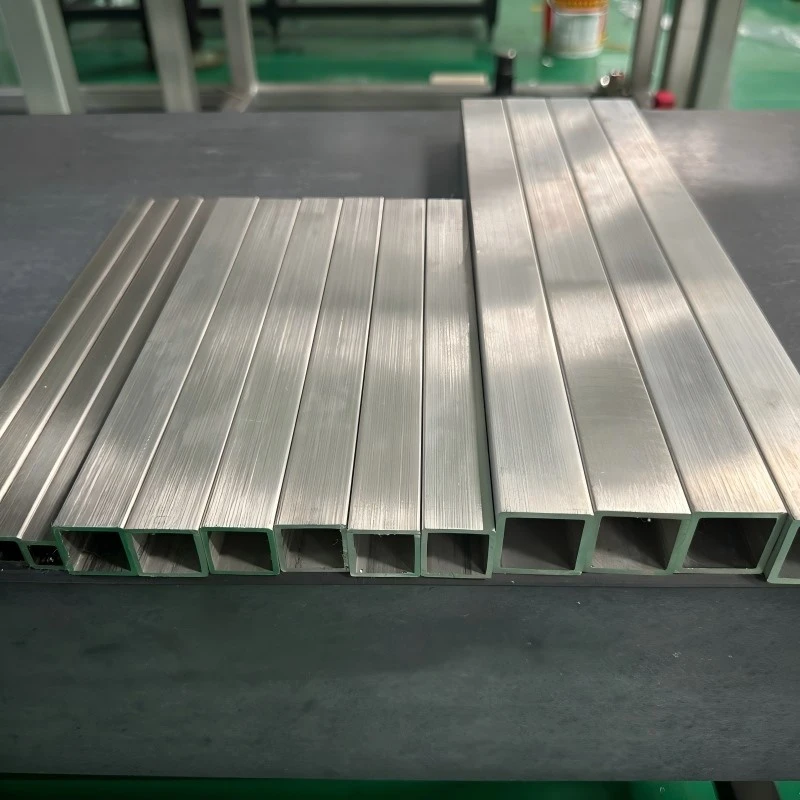
Как качество сварки и марка материала определяют надежность испытаний на герметичность
Испытание гелием позволяет оценить надежность сварного шва. Он наказывает любой процесс, который скрывает дефект, а не устраняет его.
Орбитальная сварка является предпочтительным процессом для соединений труб жидкостного охлаждения 316, поскольку дуга вращается вокруг неподвижного соединения при контролируемых параметрах: за проход регистрируются ток, скорость перемещения, поток защитного газа и дуговой зазор. Ручная сварка зависит от уравновешенности оператора; орбитальная сварка зависит от программы. Эта разница проявляется в виде равномерного проникновения по всей окружности, без каких-либо тонких участков на одной стороне соединения.
China Super Tech осуществляет управление качеством сварки в соответствии с ISO 3834, международным стандартом требований к качеству сварки, который регулирует аттестацию процедур, квалификацию операторов и записи контроля сварных швов. Практическое значение для покупателя заключается в том, что сварной шов на трубе 1 и сварной шов на трубе 400 выполняются одной и той же квалифицированной процедурой, а не двумя разными парами рук.
Выбор материала несет вторую половину нагрузки по надежности.. 316L В нержавеющую сталь добавлен молибден и поддерживается низкий уровень углерода, что повышает устойчивость к точечной коррозии в средах, содержащих хлориды, и к длительному воздействию охлаждающей жидкости. Для замкнутой системы жидкостного охлаждения, работающей годами, это сопротивление определяет, останется ли канал ствола гладким или появятся очаги инициирования.
| Точка принятия решения | Слабый по умолчанию | Надежный стандарт для труб, протестированных гелием |
|---|---|---|
| Процесс сварки | Ручная TIG, в зависимости от оператора | Орбитальная сварка с записанными параметрами, соответствует стандарту ISO 3834. |
| Отделка отверстия | Ra 1,6 мкм коммерческая отделка | Ra Меньше или равно 0,4 мкм после полировки + травления + пассивации. |
| Марка материала | 304 по стоимости | 316L, где присутствуют хлориды или длительное воздействие охлаждающей жидкости. |
| Инспекция | Визуальная + выборочная проверка | 100% проверка на утечку перед отправкой |
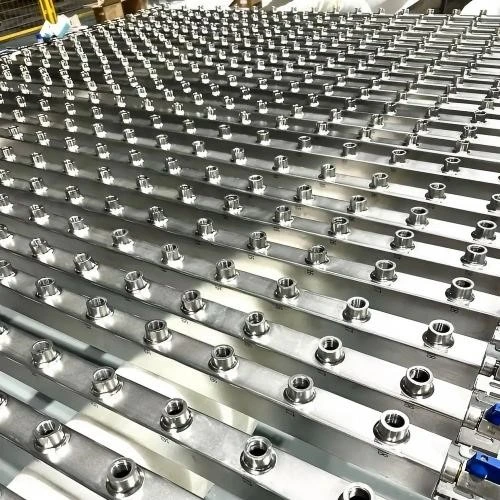
Как сушка и продувка влияют на результат теста перед запуском детектора
Остаточная влага — наиболее распространенная причина, по которой звуковая труба считается негерметичной.
Вода в расщелине или мертвом объеме медленно испаряется под вакуумом. Масс-спектрометр не может отличить водяной пар от индикатора гелия, поэтому мокрая труба создает фоновый сигнал, имитирующий утечку. Исправление происходит до тестирования, а не во время него:
- Продуйте трубку сухим азотом под давлением и с достаточно высокой скоростью, чтобы вытеснить влагу по всей длине в обоих направлениях.
- Подержите под вакуумом достаточно долго, чтобы уровень фона упал и стабилизировался – показания детектора должны выйти на плато, а не дрейфовать.
- Выполняйте калибровку по сертифицированному стандарту утечки гелия непосредственно перед производственной партией, чтобы базовая линия прибора была известна, а не предполагалась.
- Тестируйте при указанном пороге отклонения и записывайте значение для каждой пробирки, а не галочку «прошел/не прошел».
Пропуск шага 3 — это то место, где первые попытки чаще всего терпят неудачу в небольших магазинах. Некалиброванный прибор не сможет определить, есть ли утечка в трубе или сместился детектор.
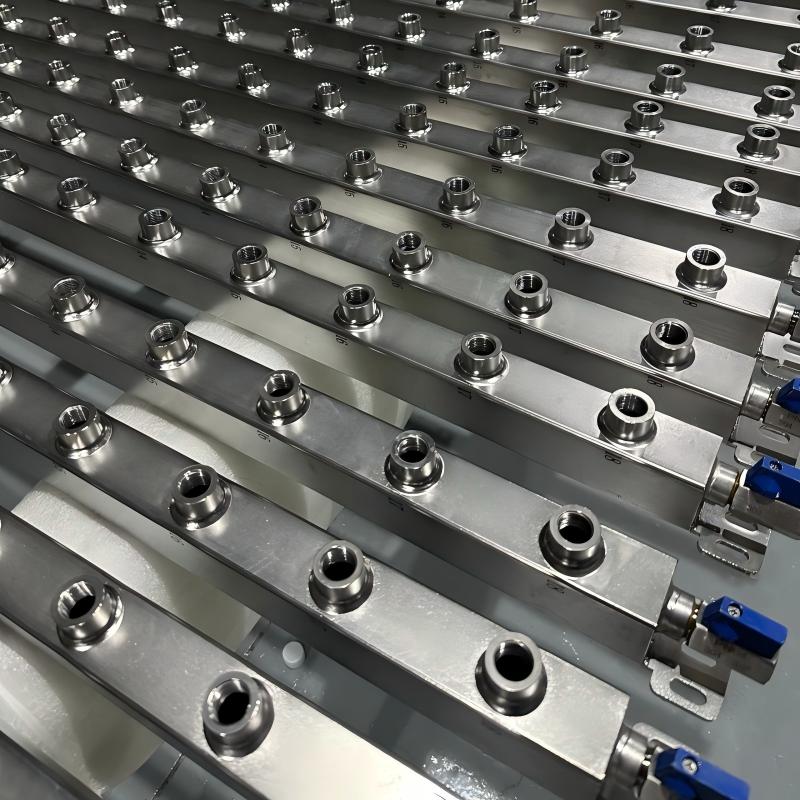
Какой контроль производства обеспечивает повторяемость результатов первого прохода
Одна чистая партия доказывает, что процесс может работать. Отгрузка чистых партий доказывает, что поставщик может справиться с этой задачей.
Интегрированное производство меняет арифметику. Когда проверка сырья, формовка труб, сварка, обработка поверхности, механическая обработка, проверка и сборка происходят под одной крышей, изменение параметра видно на следующей станции, а не обнаруживается течеискателем. Это имеет значение, когда график уже плотный. Для одного расширения центра обработки данных в США потребовалось дополнительно 2000 метров трубы жидкостного охлаждения DN200 316, а также 24 нестандартных колена, 48 фланцев и партия соединительных фитингов, соответствующих утвержденным чертежам. Заказ прошел производство и проверку, а морская перевозка была организована в течение 72 часов, поскольку проверка материалов, проверка размеров, проверка сварных швов и проверка на герметичность были последовательными внутренними этапами, а не цепочкой внешних поставщиков.
Мощность поддерживает график. Годовой объем производства труб из нержавеющей стали составляет 12 000 тонн, более 11 лет производства и экспорт в более чем 20 стран означают, что повторный заказ встраивается в существующее производство, а не ждет освобождения линии. В собственном заключении покупателя о работе DN200 это было ясно сказано: надежное качество труб и оперативная поддержка проекта имели такое же значение, как и сама труба. Он также отметил, что четкая коммуникация и надежная координация заказов имеют такое же значение, как и качество продукта в инженерном проекте.
Для жидкостного охлаждения, проверенного гелием, повторяемость — это то, что фактически покупает заказ на поставку. Поставщик, который использует контроль дегазации, орбитальную сварку, сухую продувку и калиброванный детектор в качестве стандартных шагов, пройдет первую попытку, потому что на усмотрение случая не остается ничего.
Наибольшую озабоченность вызывает не качество образцов, а то, сможет ли каждая партия соответствовать одному и тому же стандарту.
Это приговор, по которому можно проверить поставщика. Попросите протокол партии, а не образец фотографии.
Часто задаваемые вопросы
Вопрос: Какая скорость утечки считается проходом для трубки жидкостного охлаждения 316?
О: Порог прохождения устанавливается в технических характеристиках системы и обычно составляет 1×10⁻⁶ мбар·л/с или меньше для цепей, работающих с CDU. Само число имеет меньшее значение, чем метод: детектор должен быть откалиброван по сертифицированному стандарту утечки гелия перед партией, а измеренное значение должно быть записано для каждой трубки. Отметку «годен/не годен» без записанного значения невозможно проверить позже.
Вопрос: Может ли труба пройти гидростатическое испытание и при этом не пройти испытание на утечку гелием?
А: Да. Гидростатические испытания проводят под давлением воды и выявляют серьезные утечки и структурные слабости. Тестирование гелия проводится в вакууме с помощью масс-спектрометра и обнаруживает поток трассера со скоростями, на много порядков меньшими. Сварной шов с мелкой пористостью может выдерживать давление воды и при этом выделять гелий. Для систем жидкостного охлаждения, где потеря охлаждающей жидкости приводит к простою, гелиевый метод соответствует виду отказа.
Вопрос: Действительно ли шероховатость внутренней поверхности Ra менее или равная 0,4 мкм влияет на испытание на утечку гелием?
Ответ: Это влияет на фоновые показания, которые и измеряет тест. Более шероховатое отверстие задерживает остатки полировки, смазочно-охлаждающую жидкость и частицы в микрощелях; в вакууме эти остатки выделяют газ, и спектрометр регистрирует возрастающий сигнал, похожий на утечку. Контроль шероховатости отверстия при Ra менее или равном 0,4 мкм посредством полировки, травления и пассивации удаляет большую часть застрявшего материала и сохраняет фон плоским.
Вопрос: Как долго следует промывать трубку жидкостного охлаждения 316 перед тестированием гелием?
A: Продувайте сухим азотом до тех пор, пока влага не вытеснится по всей длине, затем подержите под вакуумом до тех пор, пока фон детектора не выйдет на плато, а не будет смещаться. Точная продолжительность зависит от длины трубы, толщины стенки и влажности окружающей среды: длина 6000 мм удерживает больше влаги, чем короткий изгиб. Мерой борьбы является плато: если показания продолжают падать, продувка не завершена.
Вопрос: Какая документация должна сопровождать заказ на трубку жидкостного охлаждения, проверенную гелием?
Ответ: Запросите сертификаты на материал, в которых указаны номер плавки, процедура сварки и записи о квалификации оператора в соответствии с ISO 3834, отчеты о проверке размеров, измерения шероховатости поверхности и значения испытаний на герметичность каждой трубы в соответствии с калиброванным стандартом. Поставщик, использующий системы ISO 9001 и ISO 3834, может создавать их в качестве рутинной продукции. Если записи собираются только после вашего запроса, процесс не контролируется.
Готовы проверить чертеж на соответствие реальным возможностям процесса? Отправьте размеры трубки, толщину стенок и целевую скорость утечки — инженер ответит с технико-экономическим обоснованием, планом контроля партии и графиком создания прототипа в течение 24 часов. Прототипные партии доставляются в течение 7–10 дней.


